Идеальный шёлк в режиме вазы: шагрень и провал макушки лечит ширина линии, а не обдув
Я печатаю ёлочные игрушки из шёлкового PLA режимом вазы на Bambu Lab H2S. Все тесты шли на одной катушке: Bambu Lab PLA Silk Multi‑Color Dawn Radiance, шёлк с переливом. Плечо у основания получалось зернистым, как шагрень, а макушка проваливалась: кольцо, дыра или нить. Я проверил проветривание, угол стенки, влагу и сам принтер, и ничего из этого не было причиной. Главная причина оказалась проще: линия слишком широкая для тонкого слоя. Ниже, что я проверял, на какие цифры ориентироваться и почему в Ornament Craft вам этого подбирать не нужно.
Если шёлковая ваза или игрушка в режиме вазы выходит с зернистым плечом у основания и проваленной макушкой, сравните ширину линии со слоем. Когда линия слишком широка для тонкого слоя, валик получается в разы шире своей высоты, и шёлк ложится зерном. На сопле 0,4 мм ориентир такой: линия около 0,45 мм при слое от 0,14 мм. Дверцу при этом открывать не нужно: у меня её не открывали и ничего не проветривали.
Не хочется подбирать самому? В Ornament Craft выбираете форму, размер и катушку, а файл 3MF приходит уже настроенным под шёлк в режиме вазы. Открыть Ornament Craft
Шагрень шёлкового PLA и провал макушки: как это выглядит
У ёлочных игрушек из шёлка в режиме вазы (один непрерывный виток‑спираль) я видел два дефекта сразу. Первый: у основания, на плече, где игрушка сходит к ножке, поверхность мелко зернистая, будто шагрень. Выше стенка гладкая и блестит, и блик только подчёркивает разницу. Второй: макушка у мелких витков проваливалась. На конусе оставалось кольцо, над ним столбик или дыра, а иногда и нить.
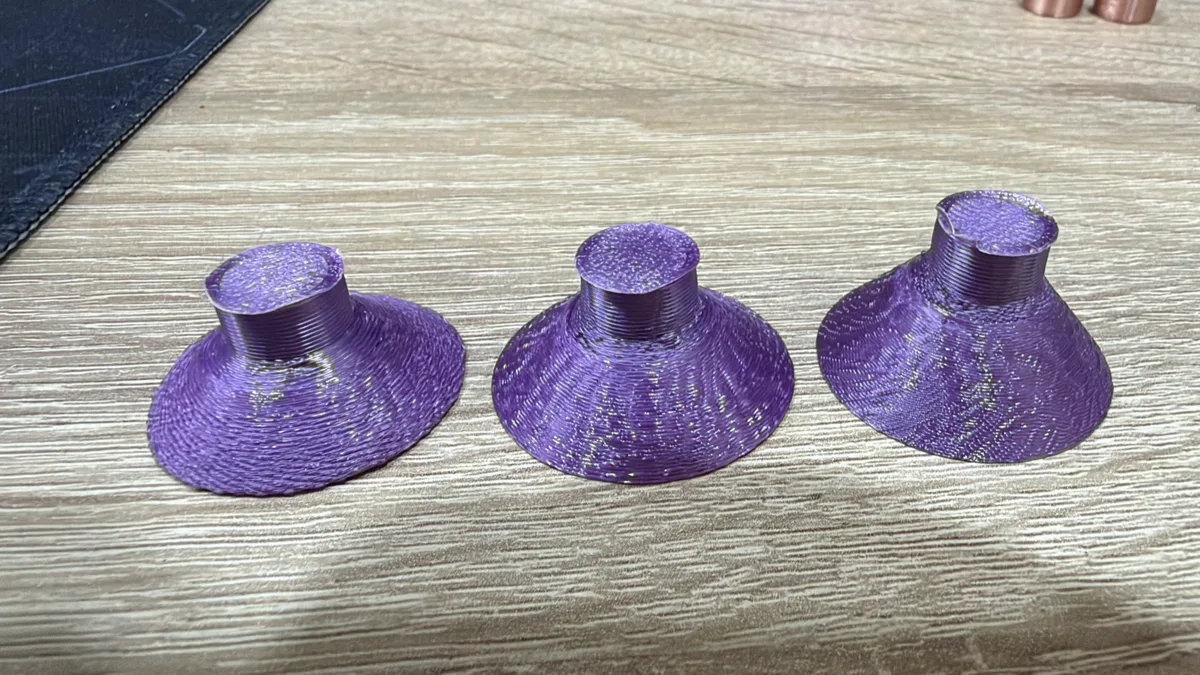
Условия были такие: Bambu Lab H2S, сопло 0,4 мм, закрытая камера, Bambu Lab PLA Silk Multi‑Color Dawn Radiance. Нить переливается: на глаз цвет определить трудно, образцы и игрушки выходят от фиолетового к сиреневому и розовому. Пластик сухой: катушки лежат у меня в вакуумных пакетах, а в АМС стоит сушка.
Что я проверял и что причиной не было
У шёлка есть привычный набор подозреваемых: проветривание, нависание, влага, плохая калибровка. Все пункты я проверил печатью, а не по догадке.
| Что проверял и как | Результат |
|---|---|
| Тепло, обдув, дверца. Менял температуры и обдув, печатал с закрытой дверцей и ничего не проветривал | Лишь чуть лучше на ощупь, зерно осталось. Дверцу открывать не пришлось |
| Угол нависания у плеча. Пробник с тремя разными углами | Шагрень одинаковая во всех трёх |
| Влажность катушки. Сухой пластик: вакуумные пакеты, сушка в АМС | Не причина |
| Принтер и калибровка. Напечатал на нём чужую модель из MakerWorld | Вышла идеально, значит, принтер в порядке |
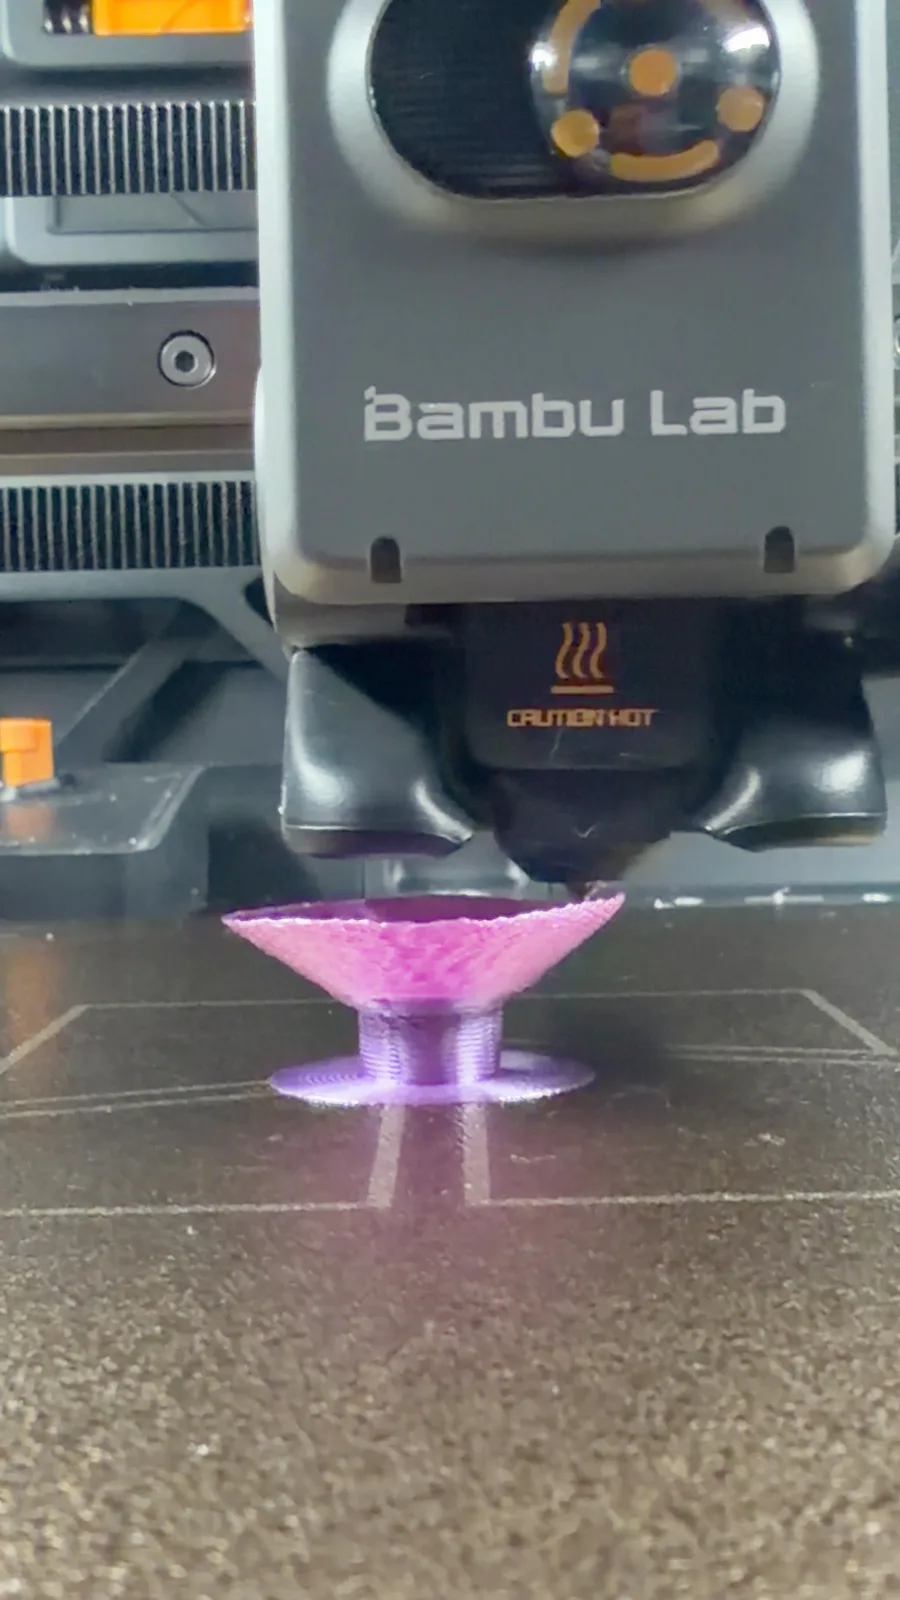
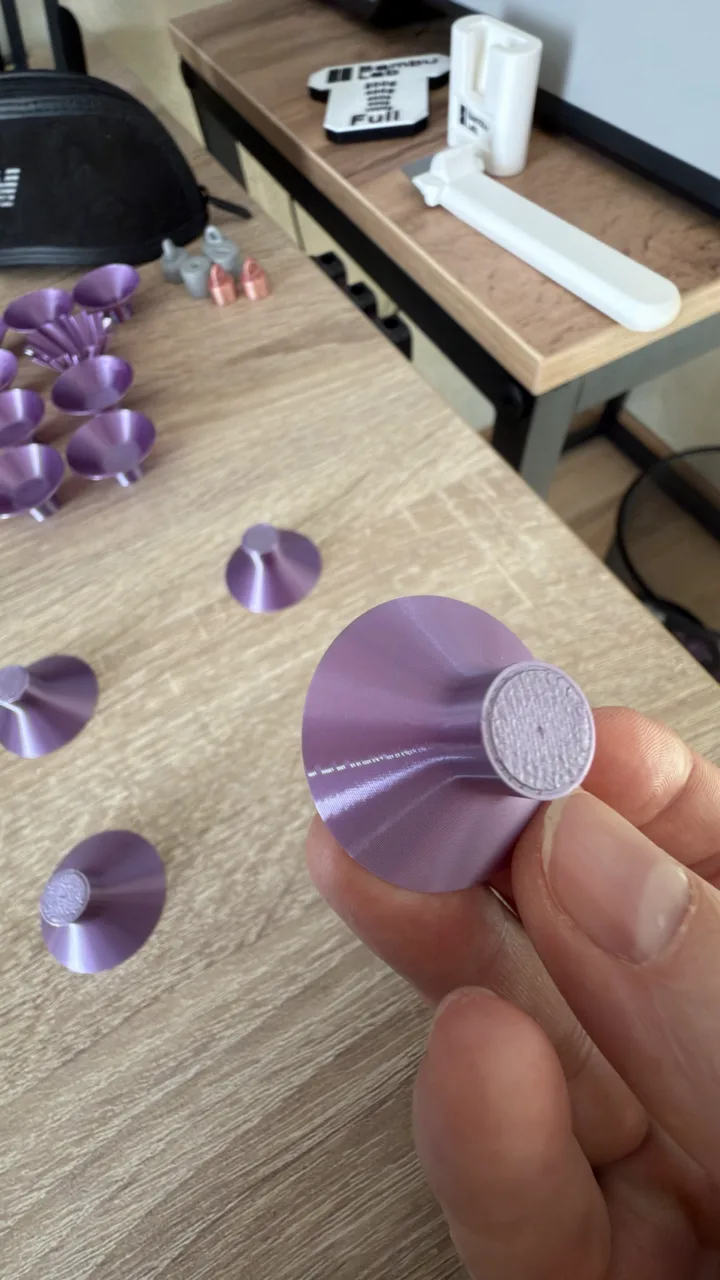
Последняя строка таблицы оказалась самой полезной. Если чужая ваза на том же принтере, на том же сопле и в той же камере выходит идеально, дело не в железе, а в файле. Я сравнил настройки её нарезки со своими, и первым в глаза бросилась ширина линии.
Полезный приём: если на вашем принтере чужая модель печатается идеально, а ваша нет, не лечите принтер. Откройте нарезку чужой модели и сравните ширину линии и высоту слоя.
Настоящая причина: линия слишком широкая для тонкого слоя
В режиме вазы стенка — это один проход сопла. Он выдавливает валик пластика шириной с «Ширину линии» и высотой с «Высоту слоя». Когда слой тонкий, а линия широкая, валик получается в разы шире своей высоты. Шёлк в таком режиме ложится зерном. У образцов, которые печатались идеально, линия была заметно уже.
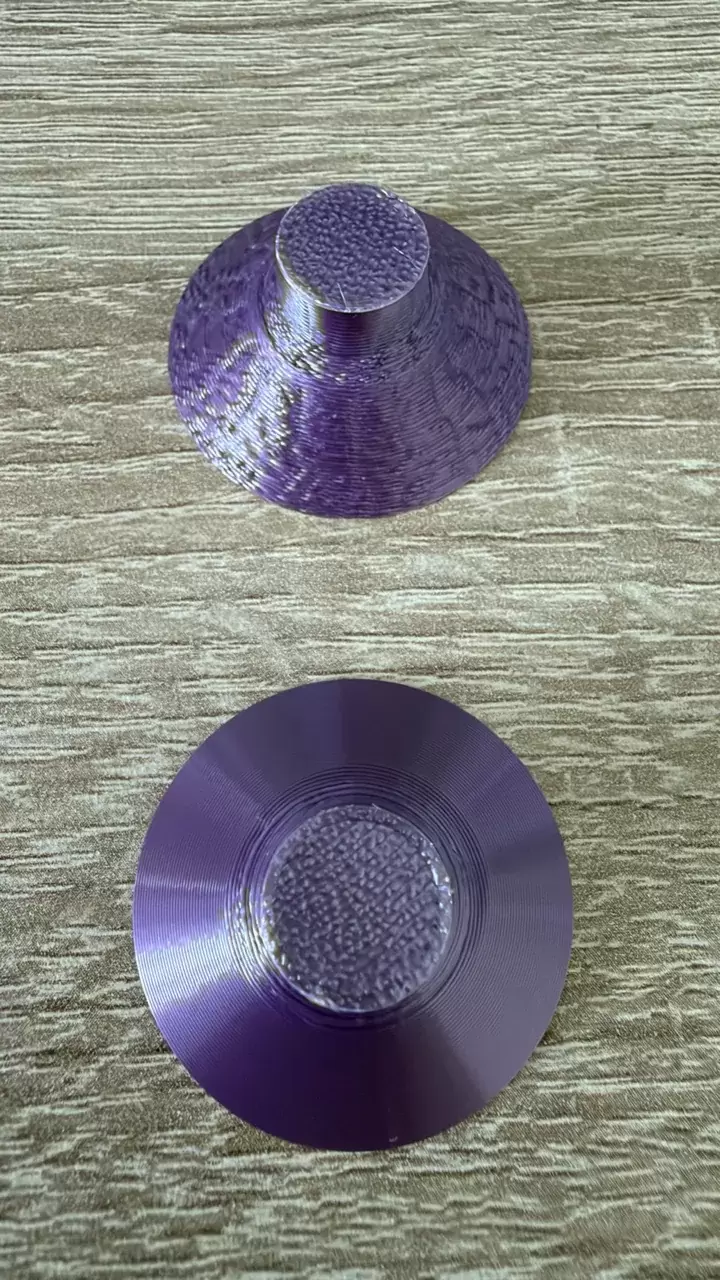
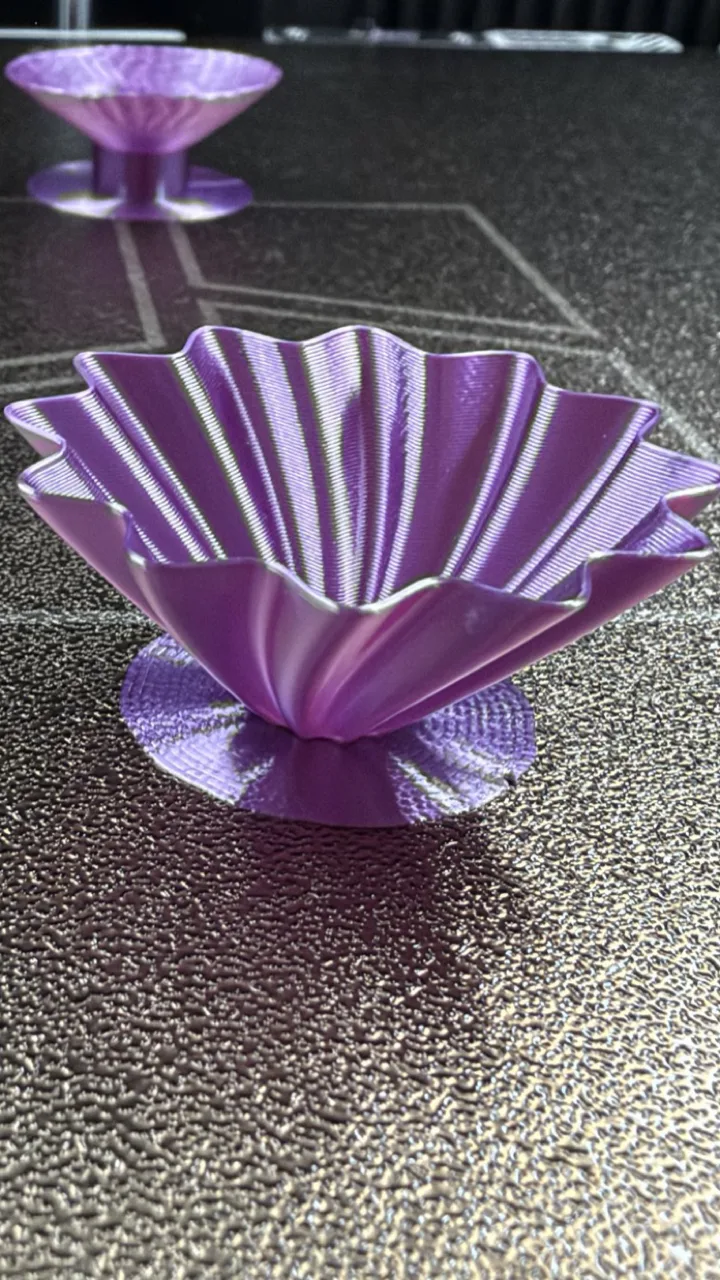
Разница видна без лупы. Поэтому в Ornament Craft мы не оставили это на подбор: ширина линии и слой уже выставлены правильно, и вам не нужно мучиться с пробными чашами.
Какую ширину линии и высоту слоя ставить для режима вазы
Названия полей даю как в русском Bambu Studio. Для сопла 0,4 мм ориентиры такие:
| Что | Ориентир | Где найти в Bambu Studio |
|---|---|---|
| Ширина линии, внешняя стенка | около 0,45 мм | Процесс, «Качество», «Ширина линии» |
| Высота слоя | от 0,14 мм | Процесс, «Качество», «Высота слоя» |
Это ориентиры для сопла 0,4 мм и принтера Bambu Lab H2S на Bambu Lab PLA Silk Multi‑Color Dawn Radiance. Для других сопел, принтеров и шёлков я их не проверял.
Макушка: что с ней стало
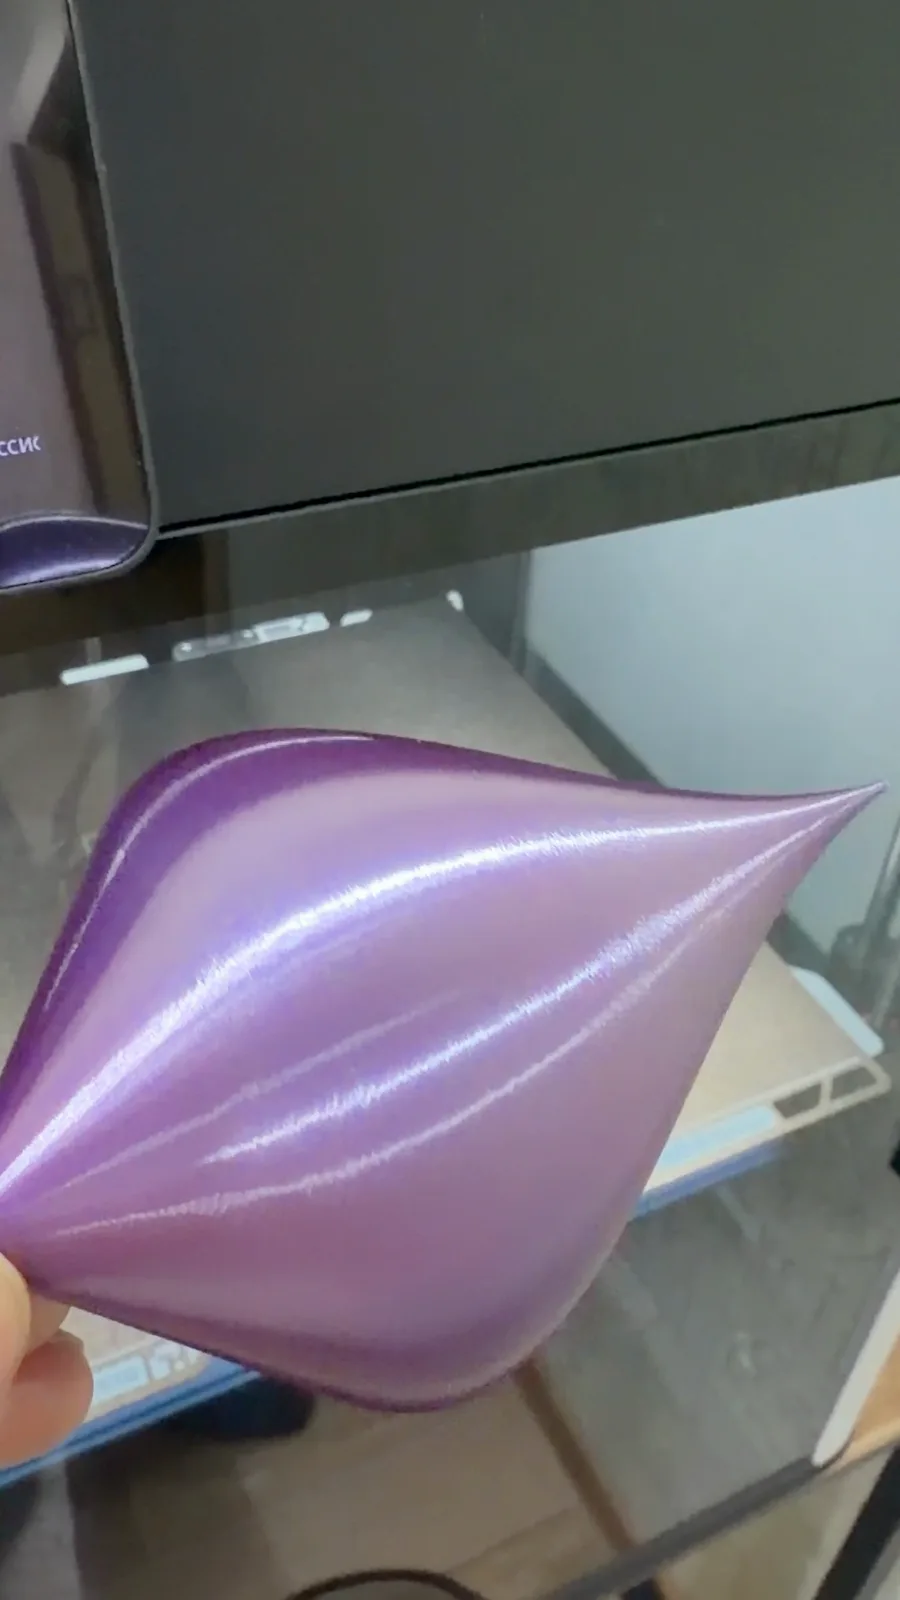
Макушка вазы страдает сильнее основания: витки там совсем мелкие. Я перепечатал её на разных образцах и посмотрел при боковом свете. На правильной паре слоя и линии макушка перестала проваливаться: у готовой луковки она острая, без кольца и дыры.
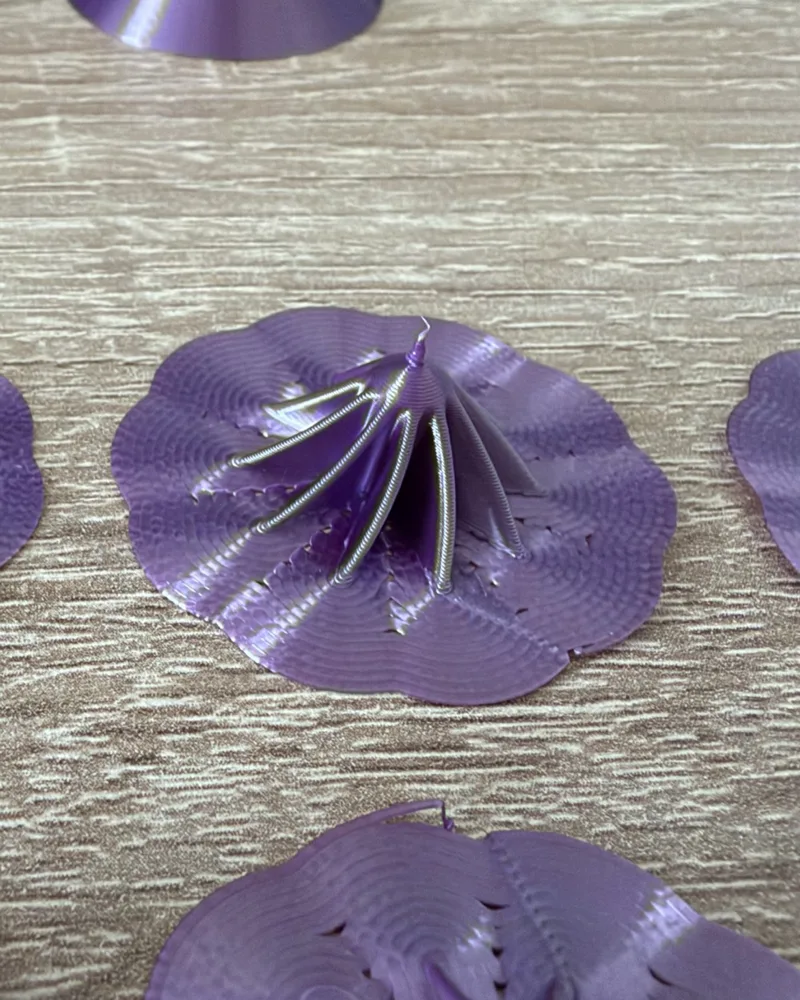
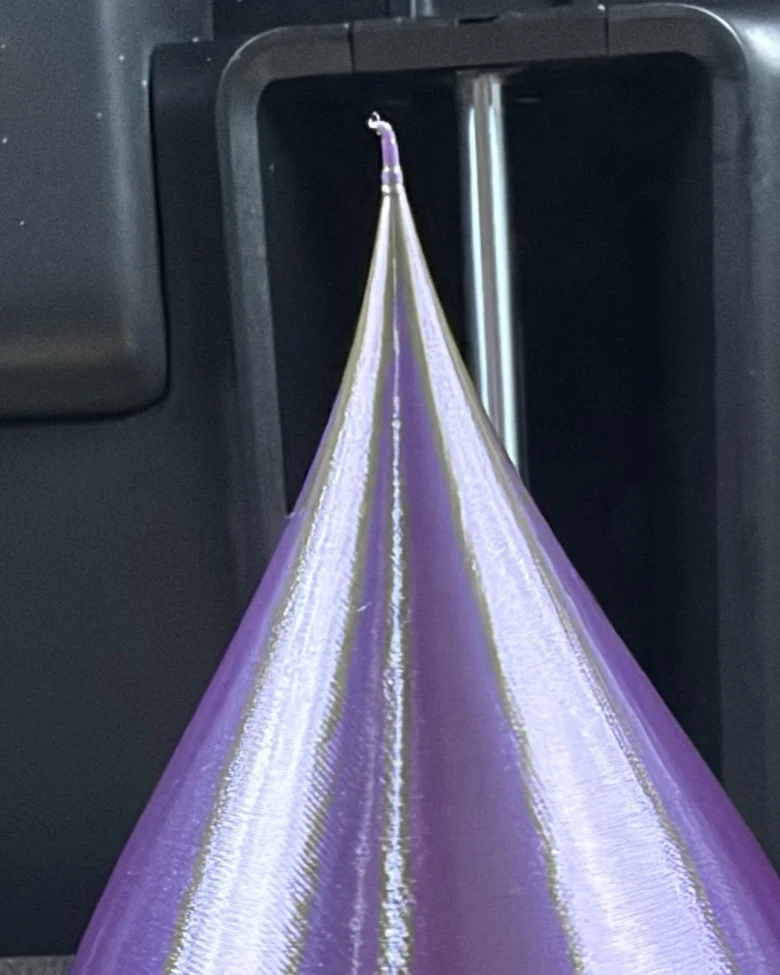
Итог: гладкая шёлковая луковка
Контрольная печать: форма «луковка», гладкая поверхность, Ø 66,5 мм, высота 116 мм, по нарезке Bambu Studio 6,5 г пластика и 56 минут. Результат: ровная глянцевая поверхность без ряби по всей высоте, чистое основание и острая макушка без провала. Шов в режиме вазы почти не виден, но это отчасти заслуга самого шёлка: на нём шов вообще прячется. Дверцу при печати не открывали, ничего не проветривали, и профиль пластика на принтере не менялся.
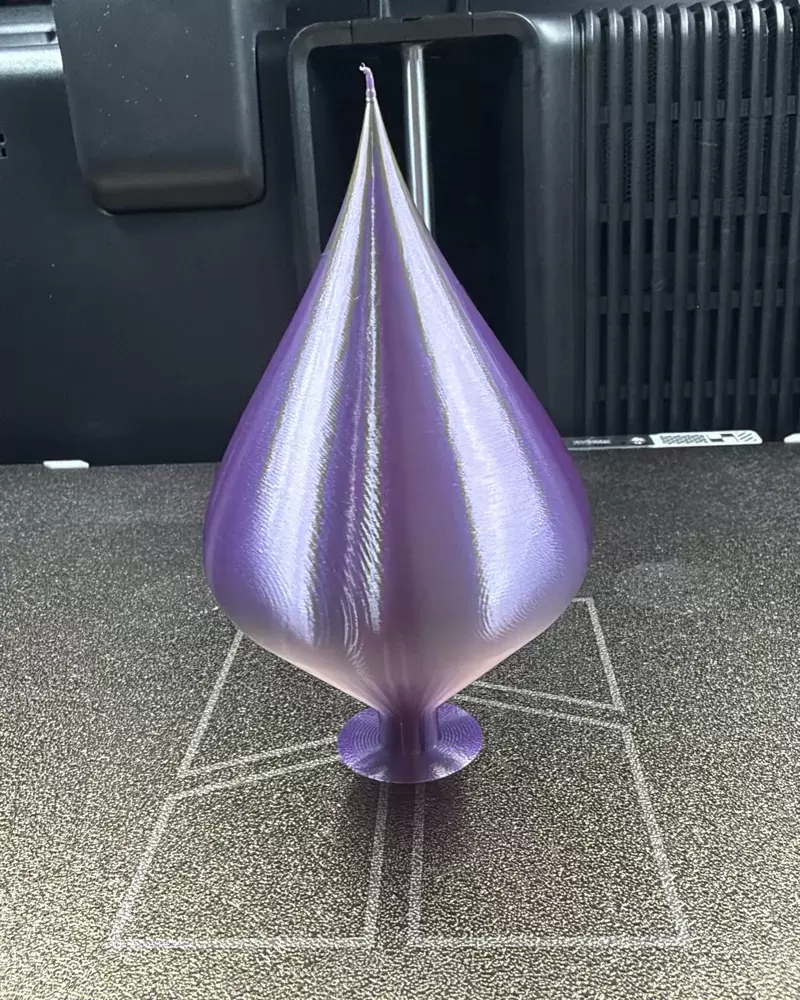
Про размер игрушки, время и пластик на одну штуку я отдельно написал в статье «50 мм: идеальный размер ёлочной игрушки», а как этот же шёлк ведёт себя в двух цветах, смотрите в статье про переливы двухцветного шёлка.
Как это учтено в Ornament Craft
В Ornament Craft главная причина закрыта в самом файле: ширина линии и слой выставлены так, как нужно для шёлка в режиме вазы. Остальное (низ, макушка, температуры шёлка) тоже уже зашито, и файл 3MF приходит сразу настроенный. Открываете его в Bambu Studio и печатаете, ничего подбирать не нужно.
Что осталось непроверенным
Другие сопла и принтеры. Ориентиры выше проверены на сопле 0,4 мм и H2S с закрытой камерой, остальное я не проверял.
Другие пластики. Все тесты шли на одной катушке: Bambu Lab PLA Silk Multi‑Color Dawn Radiance. Другие шёлки, в том числе однотонные Silk и Silk+, я не проверял.
Шов в режиме вазы. Он виден меньше, но долго за ним охотиться я не стал.
Соберите игрушку без подбора настроек
Ornament Craft — генератор ёлочных игрушек: шары, шишки, лопасти, колпачки, лампочки и бусины. Выбираете форму, размер и катушку, а файл 3MF приходит сразу настроенным под шёлк в режиме вазы.
Открыть Ornament Craft